
Masz pytania? Zadzwoń do nas lub napisz — doradzimy i pomożemy w doborze odpowiedniego sprzętu. +48 722 338 250, poczta@galeriaspawarek.pl
Moje konto
-

Bezpieczne płatności
Korzystamy wyłącznie z najbezpieczniejszych systemów płatności.
-

Zwroty do 14 dni
Dokładamy wszelkich starań, aby nasi klienci byli zadowoleni.
Kwota: 30 139 zł
Gratulacje! Twoje zamówienie kwalifikuje się do darmowej dostawy.
Najniższa cena w ciągu 30 dni przed aktualną promocją: 430 zł.
Najniższa cena w ciągu 30 dni przed aktualną promocją: 5 899 zł.
Najniższa cena w ciągu 30 dni przed aktualną promocją: 5 440 zł.
Najniższa cena w ciągu 30 dni przed aktualną promocją: 3 900 zł.
Najniższa cena w ciągu 30 dni przed aktualną promocją: 16 899 zł.
Lutospawanie MIG/MAG – jak lutospawać, jaki drut, gaz i migomat wybrać?
Jak lutospawać migomatem? Jaki drut zastosować, jaki gaz wybrać i czym różni się lutospawanie MIG/MAG od klasycznego spawania? W tym poradniku pokazujemy cały proces od przygotowania blachy, przez dobór drutu CuSi3 i ustawienie urządzenia, aż po wybór migomatu do lutospawania.
Lutospawanie MIG/MAG jest szczególnie interesujące przy cienkich blachach stalowych i ocynkowanych. Odpowiednio dobrany proces pozwala ograniczyć ilość ciepła przekazywanego do materiału, zmniejszyć ryzyko odkształceń oraz ograniczyć uszkodzenie powłoki cynkowej w obszarze złącza.
Jeżeli szukasz konkretnego rozwiązania, znajdziesz tutaj również informacje o drucie CuSi3, gazie do lutospawania, ustawieniach MIG/MAG, migomatach synergicznych, Pulse i Dual Pulse oraz przykładowych urządzeniach dostępnych w Galerii Spawarek.
Lutospawanie MIG/MAG – szybka odpowiedź
Jeżeli potrzebujesz najważniejszych informacji w kilku punktach, zapamiętaj:
- Do wielu zastosowań lutospawalniczych MIG/MAG stosuje się drut CuSi3.
- Gaz należy dobrać zgodnie z klasyfikacją drutu i zaleceniami jego producenta.
- Nie każdy migomat nadaje się do lutospawania – urządzenie powinno posiadać odpowiedni program lub charakterystykę CuSi3.
- Najłatwiejsze rozpoczęcie pracy zapewnia zwykle migomat synergiczny z programem lutospawania.
- Blachę należy odpowiednio przygotować i zapewnić dobre dopasowanie elementów.
- Parametry należy rozpocząć od danych producenta urządzenia/drutu, a następnie sprawdzić na próbce.
- Przy lutospawaniu bardzo ważna jest kontrola ilości wprowadzanego ciepła.
- Do regularnej pracy warto zwrócić uwagę na stabilny podajnik, możliwość korekty parametrów i dostępność odpowiednich części eksploatacyjnych.
Najważniejsze: lutospawanie nie jest po prostu klasycznym MIG/MAG ustawionym na niższy prąd. To proces wykorzystujący inny materiał dodatkowy i inne założenia technologiczne.
Czym jest lutospawanie MIG/MAG?
Lutospawanie MIG/MAG, często określane również jako MIG brazing, wykorzystuje łuk elektryczny do topienia materiału dodatkowego, natomiast materiał podstawowy jest nagrzewany w znacznie mniejszym stopniu niż podczas klasycznego spawania łukowego.
W praktyce oznacza to, że głównym materiałem tworzącym spoinę jest odpowiednio dobrany materiał dodatkowy. W zastosowaniach związanych z cienkimi blachami stalowymi bardzo często spotyka się drut CuSi3.
To właśnie ta różnica powoduje, że lutospawanie jest interesujące przy materiałach, w których klasyczne spawanie generowałoby zbyt dużo ciepła, większe odkształcenia albo większe uszkodzenie powłoki ochronnej.
| Cecha | Klasyczne MIG/MAG | Lutospawanie MIG/MAG |
|---|---|---|
| Materiał dodatkowy | Dobierany do materiału podstawowego | Często stop CuSi, np. CuSi3 |
| Topienie materiału podstawowego | Jest częścią procesu | Znacznie ograniczone |
| Ilość wprowadzanego ciepła | Może być większa | Można ją ograniczyć odpowiednim procesem |
| Cienkie blachy | Wymagają ostrożnego prowadzenia | Jedno z ważnych zastosowań |
| Blachy ocynkowane | Ryzyko uszkodzenia powłoki cynkowej | Możliwość ograniczenia uszkodzenia powłoki przy prawidłowym procesie |
| Odkształcenia | Mogą być większe przy dużym wprowadzeniu ciepła | Możliwe ograniczenie dzięki mniejszemu obciążeniu cieplnemu |
Nie oznacza to jednak, że lutospawanie zastępuje klasyczne spawanie w każdym zastosowaniu. Rodzaj procesu należy dobrać do konstrukcji, wymagań wytrzymałościowych, materiału, geometrii złącza i technologii producenta.
Warto również pamiętać, że jakość połączenia zależy od przygotowania złącza, zwilżania, parametrów oraz techniki wykonania. W materiałach technicznych TWI lutospawanie jest opisywane między innymi w kontekście cienkich blach ocynkowanych i ograniczenia wpływu cieplnego na materiał.
Lutospawanie a klasyczne spawanie MIG/MAG – najważniejsza różnica
Najłatwiej zapamiętać to w ten sposób: w klasycznym MIG/MAG dążymy do stopienia materiału podstawowego i materiału dodatkowego, natomiast w lutospawaniu główną rolę odgrywa materiał dodatkowy o niższej temperaturze topnienia.
Dlatego ustawienie urządzenia do lutospawania nie powinno polegać na skopiowaniu parametrów klasycznego programu Fe i zmniejszeniu prądu.
Jeżeli Twój migomat posiada dedykowany program CuSi3, najlepiej rozpocząć właśnie od niego. W urządzeniach synergicznych program może uwzględniać zależność pomiędzy średnicą drutu, gazem i parametrami procesu.
Jeżeli chcesz najpierw uporządkować podstawy regulacji MIG/MAG, zobacz poradnik jak ustawić migomat – parametry spawania MIG/MAG.
Dlaczego lutospawanie blach ocynkowanych?
Jednym z najbardziej charakterystycznych zastosowań lutospawania MIG/MAG są blachy ocynkowane, szczególnie cienkie elementy wykorzystywane w motoryzacji i blacharstwie.
Powłoka cynkowa pełni funkcję ochronną. Klasyczne spawanie łukowe w miejscu złącza może jednak powodować jej miejscowe uszkodzenie. Dodatkowo podczas pracy z materiałem ocynkowanym należy zwrócić szczególną uwagę na wentylację i ochronę dróg oddechowych.
Lutospawanie pozwala ograniczyć obciążenie cieplne materiału. Przy prawidłowo dobranych parametrach można dzięki temu ograniczyć zakres uszkodzenia powłoki oraz zmniejszyć ryzyko deformacji cienkiej blachy.
Dlaczego blacharze wykorzystują CuSi3?
W przypadku cienkich blach liczy się nie tylko wytrzymałość połączenia, ale również kontrola temperatury i ograniczenie odkształceń. Właśnie dlatego lutospawanie z wykorzystaniem materiałów na bazie miedzi znajduje zastosowanie w elementach karoserii oraz blachach ocynkowanych.
Nie oznacza to jednak, że można zrezygnować z prawidłowego przygotowania materiału. Nawet dobry drut i nowoczesny migomat nie zastąpią właściwego dopasowania elementów, czystej powierzchni i prawidłowej techniki.
Jaki drut do lutospawania? CuSi3
Jednym z najczęściej spotykanych materiałów dodatkowych stosowanych w lutospawaniu MIG/MAG jest CuSi3, czyli drut na bazie miedzi z dodatkiem krzemu.
Przy wyborze drutu nie należy jednak kierować się wyłącznie nazwą „CuSi3”. Sprawdź również klasyfikację, średnicę, zalecany gaz, zakres parametrów oraz kompatybilność z podajnikiem i migomatem.
Na co zwrócić uwagę przy zakupie drutu CuSi3?
- średnica drutu,
- klasyfikacja materiału dodatkowego,
- zalecany gaz osłonowy,
- zakres parametrów pracy,
- rodzaj szpuli,
- kompatybilność z rolkami podajnika,
- prowadnik i końcówka prądowa odpowiednia dla zastosowanego drutu.
W przypadku drutów CuSi3 producenci materiałów dodatkowych często przewidują zastosowanie argonu jako gazu osłonowego. Zawsze należy jednak sprawdzić kartę techniczną konkretnego produktu.
Jeżeli szukasz materiałów do lutospawania, sprawdź kategorię drutów spawalniczych w Galerii Spawarek oraz zapytaj o aktualnie dostępny drut CuSi3 do lutospawania.
Przydatny będzie również poradnik drut spawalniczy MIG/MAG – jak wybrać odpowiedni?
Jaki gaz do lutospawania MIG/MAG?
Gaz osłonowy ma bardzo duże znaczenie dla stabilności łuku i prawidłowego przebiegu procesu. W przypadku CuSi3 nie należy automatycznie zakładać, że należy użyć dokładnie takiego samego gazu jak do klasycznego spawania stali.
Gaz dobieraj według dokumentacji konkretnego drutu i programu spawarki. Dla wielu materiałów CuSi3 stosowany jest argon 100%, ale zawsze należy sprawdzić zalecenia producenta.
| Element procesu | Co sprawdzić? |
|---|---|
| Drut CuSi3 | Klasyfikację i zalecany gaz |
| Gaz | Rodzaj i wymagany przepływ |
| Reduktor | Kompatybilność z zastosowanym gazem |
| Przewód gazowy | Szczelność instalacji |
| Dysza | Czystość i prawidłowy przepływ gazu |
| Stanowisko | Brak silnych przeciągów |
Więcej informacji o doborze gazu znajdziesz w poradniku jaki gaz do migomatu wybrać?
Jeżeli kompletujesz stanowisko, sprawdź również kategorię gazów i osprzętu spawalniczego.
Jaki migomat do lutospawania wybrać?
Nie każdy migomat nadaje się do lutospawania. Sam fakt posiadania funkcji MIG/MAG nie oznacza jeszcze, że urządzenie będzie miało odpowiednią charakterystykę dla drutu CuSi3.
Przed zakupem zwróć uwagę przede wszystkim na:
- program CuSi3 lub dedykowany program lutospawania,
- synergię,
- obsługiwane średnice drutu,
- stabilność podawania drutu,
- możliwość ręcznej korekty parametrów,
- regulację indukcyjności, jeżeli jest dostępna,
- funkcję Pulse lub Dual Pulse, jeśli jest potrzebna do planowanych prac,
- zasilanie 230 V lub 400 V,
- cykl pracy,
- dostępność części eksploatacyjnych.
W praktyce nie wybieraj migomatu tylko na podstawie maksymalnego amperażu. Do lutospawania znacznie ważniejsza może być obecność właściwego programu, stabilnego podawania i możliwości korekty parametrów.
Aktualną ofertę możesz sprawdzić w kategorii spawarki MIG/MAG.
Jak ustawić migomat do lutospawania?
To jedno z najczęściej zadawanych pytań. Problem polega na tym, że nie istnieje jedna uniwersalna tabela ustawień CuSi3 dla wszystkich migomatów.
Na parametry wpływają między innymi:
- średnica drutu CuSi3,
- grubość materiału,
- rodzaj złącza,
- szczelina między elementami,
- rodzaj gazu,
- charakterystyka konkretnej spawarki,
- pozycja spawania,
- prędkość prowadzenia uchwytu,
- odległość końcówki prądowej od materiału,
- technika prowadzenia palnika.
Najlepszy punkt startowy: program CuSi3
Jeżeli urządzenie posiada program synergiczny CuSi3, wybierz odpowiednią średnicę drutu i program zgodny z zastosowanym gazem.
Następnie wykonaj próbny odcinek na materiale o podobnej grubości. Dopiero po ocenie rozpływania materiału, stabilności łuku i wyglądu połączenia wprowadzaj korekty.
Czego nie robić?
- nie kopiuj bez sprawdzenia parametrów z przypadkowej tabeli w Internecie,
- nie zmieniaj jednocześnie wszystkich ustawień,
- nie zwiększaj bez potrzeby ilości wprowadzanego ciepła,
- nie ignoruj zaleceń producenta drutu,
- nie zakładaj, że program Fe będzie prawidłowy dla CuSi3.
Jeżeli chcesz dokładniej poznać zależności pomiędzy napięciem, podawaniem drutu i prądem, przeczytaj również jak ustawić migomat – parametry MIG/MAG.
Jak lutospawać migomatem krok po kroku?
-
Sprawdź urządzenie.
Upewnij się, że migomat posiada program lub charakterystykę przeznaczoną do lutospawania CuSi3.
-
Dobierz drut.
Sprawdź średnicę, klasyfikację i zalecenia producenta.
-
Załóż odpowiednie rolki.
Podajnik musi stabilnie prowadzić zastosowany materiał dodatkowy.
-
Sprawdź prowadnik i końcówkę prądową.
Elementy toru podawania powinny być odpowiednie dla średnicy drutu.
-
Podłącz właściwy gaz.
Gaz powinien odpowiadać wymaganiom zastosowanego drutu i programu.
-
Przygotuj materiał.
Usuń zabrudzenia, olej, rdzę i inne zanieczyszczenia z obszaru złącza.
-
Ustaw program CuSi3.
Jeżeli urządzenie ma synergię, wykorzystaj charakterystykę producenta jako punkt startowy.
-
Wykonaj próbę.
Najlepiej na materiale o podobnej grubości i w podobnej konfiguracji złącza.
-
Obserwuj jeziorko.
Materiał dodatkowy powinien prawidłowo rozpływać się po przygotowanej powierzchni.
-
Wykonaj właściwe połączenie.
Prowadź uchwyt równomiernie i kontroluj ilość dostarczanego ciepła.
Jak przygotować blachę do lutospawania?
Przygotowanie materiału ma bezpośredni wpływ na jakość połączenia. Nawet najlepszy migomat z programem CuSi3 nie skompensuje zabrudzonej powierzchni, złego dopasowania elementów lub niestabilnego podawania drutu.
Przed lutospawaniem sprawdź:
- czy powierzchnia jest czysta,
- czy elementy są prawidłowo dopasowane,
- czy szczelina jest odpowiednia dla konkretnego złącza,
- czy blacha nie jest nadmiernie zdeformowana,
- czy punktowanie nie wprowadziło niepotrzebnych naprężeń,
- czy miejsce pracy jest zabezpieczone przed przeciągiem.
W przypadku blach ocynkowanych nie należy bez potrzeby usuwać dużego obszaru powłoki cynkowej. Przygotowanie powinno odpowiadać konkretnej technologii naprawy oraz wymaganiom producenta materiału i pojazdu.
Jak prowadzić uchwyt podczas lutospawania?
Parametry urządzenia to tylko połowa sukcesu. Druga część to technika prowadzenia uchwytu.
Podczas lutospawania zwróć uwagę na:
- stabilną odległość uchwytu od materiału,
- równomierną prędkość prowadzenia,
- kąt prowadzenia palnika,
- odpowiednie wysunięcie drutu,
- obserwację rozpływania się materiału dodatkowego,
- unikanie niepotrzebnego zatrzymywania łuku w jednym miejscu.
Jeżeli zatrzymasz uchwyt zbyt długo w jednym miejscu, zwiększasz ilość dostarczanego ciepła. W przypadku cienkiej blachy może to zniwelować część zalet procesu.
Jeżeli dopiero uczysz się MIG/MAG, zobacz również poradnik jak spawać migomatem MIG/MAG?
Najczęstsze błędy przy lutospawaniu
| Objaw | Możliwa przyczyna | Co sprawdzić? |
|---|---|---|
| Materiał słabo się rozpływa | Nieprawidłowe parametry lub przygotowanie powierzchni | Program CuSi3, czystość materiału, gaz i technikę |
| Dużo odprysków | Niewłaściwa charakterystyka lub relacja parametrów | Program, napięcie, podawanie drutu i gaz |
| Drut podaje się nierówno | Problemy z rolkami lub prowadnikiem | Docisk rolek, prowadnik, końcówkę prądową |
| Spoina jest porowata | Niewystarczająca osłona gazowa | Przepływ, szczelność, dyszę i przeciąg |
| Powierzchnia jest mocno przegrzana | Za duże wprowadzenie ciepła | Parametry i prędkość prowadzenia |
| Materiał dodatkowy nie zwilża powierzchni | Zabrudzenie, nieprawidłowa technika lub parametry | Przygotowanie materiału, program i technikę |
| Problemy tylko na początku spoiny | Nieprawidłowe zajarzenie lub ustawienia startowe | Pre-gaz, Soft Start/Slow Feed, początek procesu |
Lutospawanie karoserii i blach samochodowych
Lutospawanie MIG/MAG jest szeroko kojarzone z naprawami blacharskimi i elementami karoserii. Powodem jest możliwość wykonywania połączeń cienkich blach przy mniejszym obciążeniu cieplnym niż w przypadku wielu klasycznych procesów spawania.
Szczególne znaczenie ma tutaj praca z blachą ocynkowaną. Ograniczenie wpływu cieplnego może pomóc zmniejszyć zakres uszkodzenia ochronnej powłoki cynkowej w rejonie połączenia.
Nie oznacza to jednak, że każdy element karoserii można naprawiać w dowolny sposób. W przypadku konstrukcyjnych elementów pojazdu należy stosować technologię naprawy odpowiednią dla konkretnego modelu, materiału i miejsca połączenia.
Do prac blacharskich szczególnie przydatny może być migomat z programem CuSi3, synergią oraz stabilnym podajnikiem.
230 V czy 400 V do lutospawania?
Do lutospawania nie zawsze potrzebujesz dużego urządzenia przemysłowego. W wielu zastosowaniach warsztatowych i blacharskich wystarczające może być urządzenie zasilane z sieci 230 V, pod warunkiem że posiada wymagany program CuSi3 i odpowiedni zakres pracy.
400 V ma większe znaczenie w przypadku urządzeń przeznaczonych do intensywnej pracy, większych prądów, grubszego materiału oraz rozbudowanych zastosowań warsztatowych i przemysłowych.
| Zastosowanie | Typ urządzenia | Na co zwrócić uwagę? |
|---|---|---|
| Garaż / sporadyczne naprawy | 230 V | Synergia, CuSi3, łatwa regulacja |
| Blacharstwo samochodowe | 230 V lub 400 V | Program CuSi3, stabilne podawanie, możliwość korekty |
| Warsztat wielozadaniowy | 230/400 V | Synergia, Pulse/Dual Pulse, szeroki zakres programów |
| Produkcja / przemysł | 400 V | Cykl pracy, 4-rolkowy podajnik, chłodzenie, wydajność |
Więcej informacji o wyborze zasilania znajdziesz w artykule spawarka 230 V czy 400 V – jaką wybrać?
Spawarki do lutospawania – przykładowe modele
Poniższe urządzenia zostały dobrane ze względu na funkcje przydatne przy lutospawaniu. Nie oznacza to, że każdy z nich jest przeznaczony do dokładnie tego samego zastosowania. Przy wyborze zawsze sprawdź aktualną specyfikację urządzenia.
MAGNUM MIG 209 AL SYNERGIA
- MAGNUM MIG 209 AL SYNERGIA – kompaktowy migomat z programem synergicznym do aluminium, stali, stali nierdzewnej oraz lutospawania CuSi3. Posiada również regulację indukcyjności, LCD i solidny podajnik.
To ciekawa opcja dla użytkownika, który chce jednym urządzeniem wykonywać nie tylko klasyczne MIG/MAG, ale również lutospawanie.
MAGNUM MIG 222DP SYNERGIA LCD
- MAGNUM MIG 222DP SYNERGIA LCD – urządzenie 230 V z MIG Pulse i Twin Pulse, synergią oraz programem lutospawania CuSi3 w pojedynczym i podwójnym pulsie.
Model obsługuje druty 0,8 / 1,0 / 1,2 mm i posiada 35 kanałów pamięci, co może być przydatne przy częstej zmianie programów i materiałów.
TECNO MIG 254/2 PULSE LCD
- TECNO MIG 254/2 PULSE LCD 230/400 V – zaawansowane urządzenie synergiczne z MIG, MIG Pulse i MIG Double Pulse oraz programami obejmującymi między innymi CuSi3.
To rozwiązanie dla użytkownika, który oprócz lutospawania potrzebuje rozbudowanych możliwości MIG/MAG, aluminium i stali nierdzewnej.
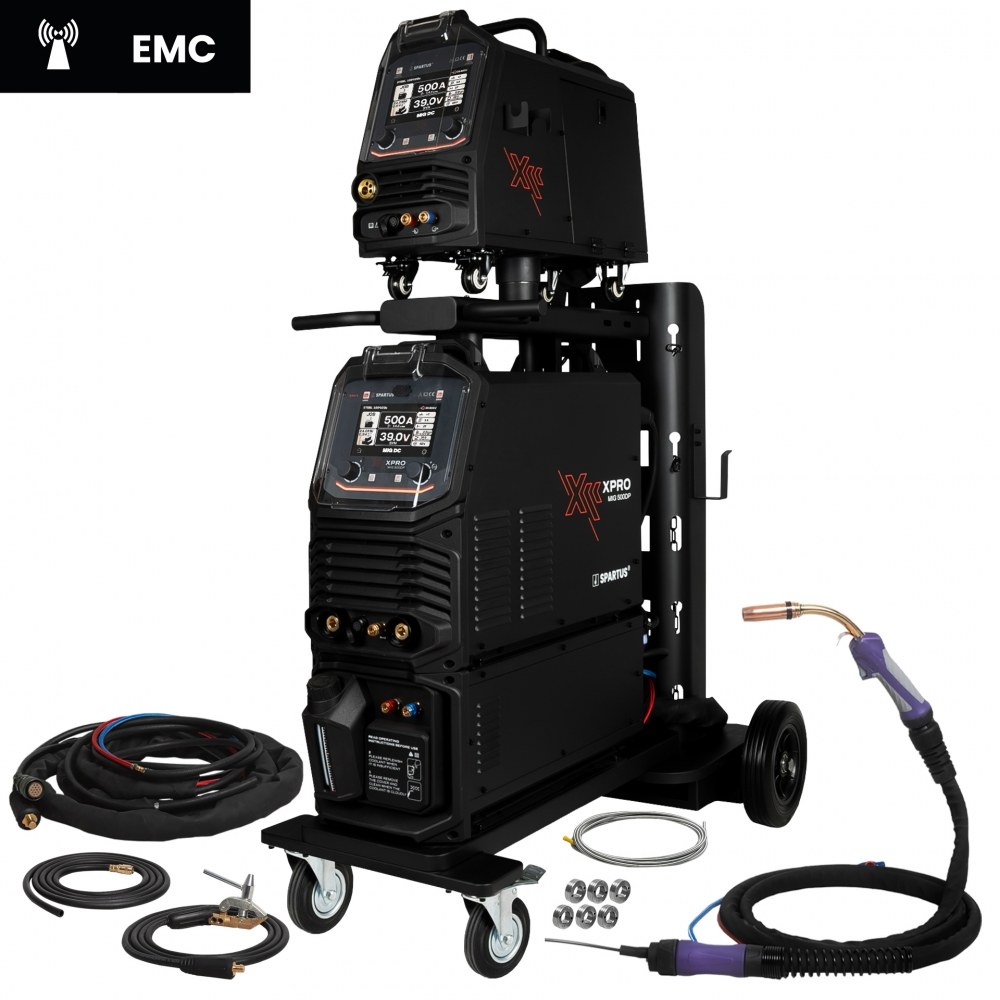
SPARTUS XPro MIG 500 Dual Pulse
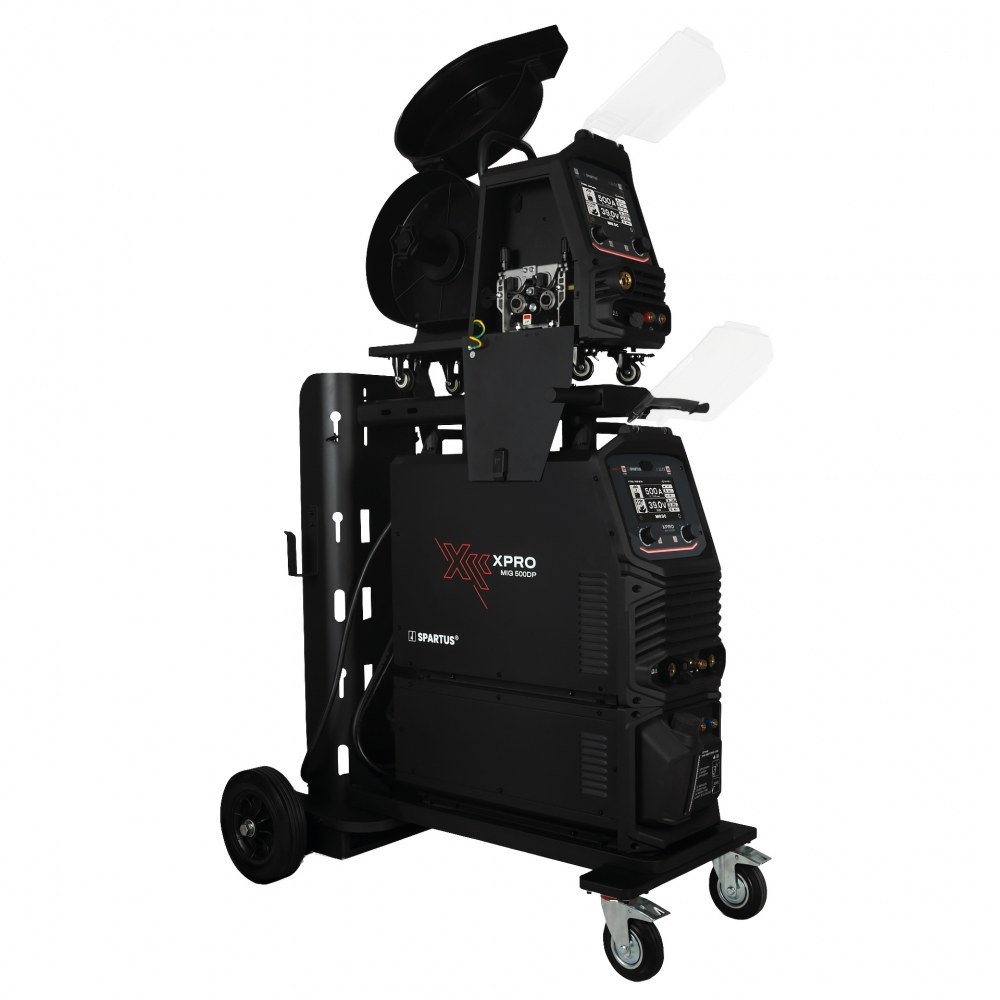
- SPARTUS XPro MIG 500 Dual Pulse – przemysłowy półautomat 400 V o prądzie MIG do 500 A, z 4-rolkowym podajnikiem, chłodzeniem cieczą, synergią, Dual Pulse oraz funkcją lutospawania CuSi3.
To zupełnie inna klasa urządzenia niż kompaktowe migomaty 230 V i rozwiązanie przeznaczone do intensywnych zastosowań przemysłowych.
Pełną ofertę znajdziesz w kategorii spawarek MIG/MAG.
Co kupić razem z migomatem do lutospawania?
Przygotowanie stanowiska do lutospawania wymaga więcej niż samego źródła prądu. Szczególnie ważne są elementy toru podawania i materiał dodatkowy.
- Drut spawalniczy CuSi3 – materiał dodatkowy przeznaczony do odpowiedniego procesu lutospawania.
- Gaz i osprzęt gazowy – butla, reduktor, przewody oraz elementy instalacji gazowej.
- Końcówki prądowe – dobrane do średnicy stosowanego drutu.
- Rolki podajnika – odpowiednie dla zastosowanego materiału i średnicy drutu.
- Prowadnik drutu – dopasowany do toru podawania i średnicy drutu.
- Gotowy zestaw MIG/MAG – rozwiązanie dla osób, które chcą skompletować stanowisko bez osobnego dobierania każdego elementu.
Synergia czy ustawienia ręczne do lutospawania?
Synergia jest bardzo przydatna przy lutospawaniu, szczególnie jeśli dopiero zaczynasz pracę z CuSi3. Po wybraniu odpowiedniego programu urządzenie dobiera bazową charakterystykę procesu.
Nie oznacza to jednak, że operator nie powinien niczego regulować. Różnice w przygotowaniu materiału, szczelinie, pozycji i technice prowadzenia mogą wymagać korekty.
Dlatego najlepszy schemat pracy wygląda następująco:
- wybierz program CuSi3,
- ustaw średnicę drutu,
- wybierz właściwy gaz,
- wykonaj próbę,
- oceń rozpływanie materiału,
- wprowadź małą korektę,
- ponownie wykonaj próbę.
Więcej o tej technologii znajdziesz w artykule migomat synergiczny – co to jest, jak działa i czy warto kupić?
Pulse i Dual Pulse w lutospawaniu – czy warto?
Urządzenia z funkcją Pulse lub Dual Pulse oferują bardziej zaawansowaną kontrolę procesu niż podstawowe migomaty. Mogą być szczególnie interesujące dla użytkowników, którzy oprócz lutospawania pracują również z aluminium, stalą nierdzewną i innymi materiałami wymagającymi precyzyjnego sterowania łukiem.
Nie należy jednak traktować samego napisu „Dual Pulse” jako gwarancji lepszego lutospawania. Kluczowe jest to, czy konkretne urządzenie posiada właściwy program CuSi3 oraz jakie możliwości regulacji oferuje.
Sprawdź również kategorię spawarek MIG/MAG z pulsem.
Jak ocenić prawidłowo wykonane lutospawanie?
Nie oceniaj połączenia wyłącznie po kolorze spoiny. Znacznie ważniejsze są między innymi:
- prawidłowe zwilżenie powierzchni,
- równomierny wygląd połączenia,
- brak widocznych porów i nieciągłości,
- brak nadmiernych odprysków,
- brak niekontrolowanego przegrzania cienkiej blachy,
- zgodność wykonania z wymaganiami konkretnego zastosowania.
W przypadku połączeń konstrukcyjnych lub napraw o znaczeniu bezpieczeństwa sama ocena wizualna nie zawsze jest wystarczająca. Wymagana metoda kontroli zależy od zastosowania i wymagań technologicznych.
FAQ – najczęstsze pytania o lutospawanie MIG/MAG
Co to jest lutospawanie MIG/MAG?
Lutospawanie MIG/MAG to proces wykorzystujący łuk elektryczny i materiał dodatkowy o niższej temperaturze topnienia niż materiał podstawowy. W wielu zastosowaniach stosuje się drut CuSi3. Materiał podstawowy jest nagrzewany w mniejszym stopniu niż podczas klasycznego spawania.
Jaki drut do lutospawania MIG/MAG?
W wielu zastosowaniach stosuje się drut CuSi3. Przed zakupem należy sprawdzić klasyfikację materiału, średnicę, zalecany gaz i kompatybilność z konkretnym migomatem.
Czy CuSi3 nadaje się do blach ocynkowanych?
CuSi3 jest stosowany między innymi do lutospawania cienkich blach stalowych, w tym blach ocynkowanych. Właściwy dobór procesu pozwala ograniczyć wpływ cieplny i uszkodzenie powłoki cynkowej w porównaniu z klasycznym spawaniem.
Jaki gaz do lutospawania CuSi3?
W wielu zastosowaniach CuSi3 stosuje się argon, często 100%. Ostateczny dobór należy zawsze sprawdzić w dokumentacji konkretnego drutu i programu spawarki.
Czy każdy migomat nadaje się do lutospawania?
Nie. Migomat powinien być przeznaczony do pracy z odpowiednim drutem i posiadać program lub charakterystykę lutospawania. Warto sprawdzić również obsługiwane średnice drutu i możliwości podajnika.
Jak ustawić migomat do lutospawania?
Najlepiej rozpocząć od programu CuSi3 producenta urządzenia, dobrać odpowiednią średnicę drutu i gaz, wykonać próbę na materiale o podobnej grubości, a następnie wprowadzać niewielkie korekty.
Czy lutospawanie jest tym samym co spawanie MIG/MAG?
Nie. Oba procesy wykorzystują łuk elektryczny i podawany materiał dodatkowy, ale w lutospawaniu wykorzystuje się materiał dodatkowy o niższej temperaturze topnienia, a materiał podstawowy jest w znacznie mniejszym stopniu topiony.
Czy lutospawanie nadaje się do karoserii?
Tak, lutospawanie jest stosowane między innymi przy cienkich blachach samochodowych i elementach karoserii. Technologię należy jednak dobrać do konkretnego elementu, materiału oraz wymagań naprawy.
Czy do lutospawania potrzebny jest migomat z pulsem?
Nie zawsze. Podstawą jest odpowiedni program lub charakterystyka CuSi3. Pulse i Dual Pulse mogą być dodatkową funkcjonalnością przydatną dla osób, które wykonują również inne wymagające procesy MIG/MAG.
Czy migomat 230 V wystarczy do lutospawania?
W wielu zastosowaniach warsztatowych i blacharskich tak, pod warunkiem że urządzenie posiada odpowiedni program CuSi3 i wymagany zakres pracy. Przy intensywnych zastosowaniach mogą mieć znaczenie urządzenia 400 V o większym cyklu pracy.
Jaki migomat do lutospawania karoserii?
Warto szukać urządzenia z programem CuSi3, synergią, stabilnym podajnikiem i możliwością korekty parametrów. Przy bardziej rozbudowanych zastosowaniach przydatne mogą być również Pulse i Dual Pulse.
Czy lutospawanie niszczy cynk?
Każdy proces cieplny może wpływać na powłokę ochronną. Zaletą lutospawania jest możliwość ograniczenia wpływu cieplnego i zakresu uszkodzenia powłoki cynkowej w porównaniu z klasycznym spawaniem, przy prawidłowo dobranym procesie.
Powiązane poradniki MIG/MAG
- Jak ustawić migomat? Parametry spawania MIG/MAG + tabela ustawień
- Jak spawać migomatem MIG/MAG?
- Migomat synergiczny – co to jest, jak działa i czy warto kupić?
- Drut spawalniczy MIG/MAG – jak wybrać odpowiedni?
- Jaki gaz do migomatu wybrać?
- Jaki migomat kupić?
- Spawarka 230 V czy 400 V?
- Spawanie aluminium – poradnik TIG i MIG/MAG
- Rodzaje spawarek i ich zastosowanie
Sprawdź spawarki do lutospawania w Galerii Spawarek
Szukasz migomatu do lutospawania CuSi3?
Nie wybieraj urządzenia wyłącznie po maksymalnym amperażu. Sprawdź przede wszystkim, czy posiada program CuSi3, synergię, odpowiedni podajnik i możliwość korekty parametrów.
- MAGNUM MIG 209 AL SYNERGIA – lutospawanie CuSi3
- MAGNUM MIG 222DP SYNERGIA LCD – CuSi3 + Pulse + Dual Pulse
- TECNO MIG 254/2 PULSE LCD – CuSi3 + Pulse + Dual Pulse
- SPARTUS XPro MIG 500 Dual Pulse – rozwiązanie przemysłowe
- Wszystkie spawarki MIG/MAG
- Druty spawalnicze – sprawdź dostępność CuSi3
- Gazy i osprzęt spawalniczy
- Gotowe zestawy MIG/MAG
Podsumowanie – jak prawidłowo lutospawać MIG/MAG?
Lutospawanie MIG/MAG wymaga innego podejścia niż klasyczne spawanie. Najważniejsze jest połączenie odpowiedniego drutu, gazu, programu urządzenia, przygotowania materiału i techniki prowadzenia uchwytu.
W wielu zastosowaniach szczególnie przydatny jest drut CuSi3. Przy pracy z blachami ocynkowanymi technologia ta pozwala ograniczyć wpływ cieplny na materiał i może ograniczyć uszkodzenie powłoki cynkowej w obszarze złącza.
Jeżeli dopiero zaczynasz, najlepszym punktem wyjścia jest migomat synergiczny z dedykowanym programem CuSi3. Dzięki temu nie musisz od razu ręcznie tworzyć całej charakterystyki procesu.
Jeżeli planujesz częstą pracę z aluminium, stalą nierdzewną i lutospawaniem, warto rozważyć również urządzenie z Pulse lub Dual Pulse. Do intensywnej pracy warsztatowej lub przemysłowej znaczenie będą miały dodatkowo cykl pracy, podajnik 4-rolkowy, chłodzenie i zasilanie 400 V.
Przed rozpoczęciem pracy zawsze sprawdź dokumentację konkretnego migomatu, drutu i gazu. Wykonaj próbę na materiale o podobnej grubości, zanim wykonasz docelowe połączenie.
Jeżeli kompletujesz całe stanowisko, zacznij od wyboru odpowiedniej spawarki MIG/MAG, następnie dobierz drut CuSi3, gaz i osprzęt oraz odpowiednie części eksploatacyjne.
Bezpieczeństwo: lutospawanie wykonuj przy odpowiedniej wentylacji i stosuj przyłbicę, rękawice oraz odzież ochronną. Przy pracy z blachą ocynkowaną zwróć szczególną uwagę na skuteczne odprowadzanie dymów i oparów. Butle gazowe przechowuj i używaj zgodnie z zasadami bezpieczeństwa oraz wymaganiami producenta.
